Na co se zaměřit u výrobce silikonových těsnění pro zajištění stálé kvality výrobků
Při výběru spolehlivého výrobce silikonových těsnění se zaměřte hlavně na to, jak řídí odchylky v celém výrobním procesu. Patří sem kontrola vstupních surovin, ověření parametrů vulkanizace, přesnost měřicích systémů i sledování jednotlivých šarží. Samotná kontrola rozměrů hotového kusu nestačí. Stabilní dodavatel dokládá kvalitu způsobilostí procesu, tedy například hodnotami Cpk, dodržováním certifikovaných systémů řízení kvality a schopností dodat při každé opakované objednávce materiál se ste
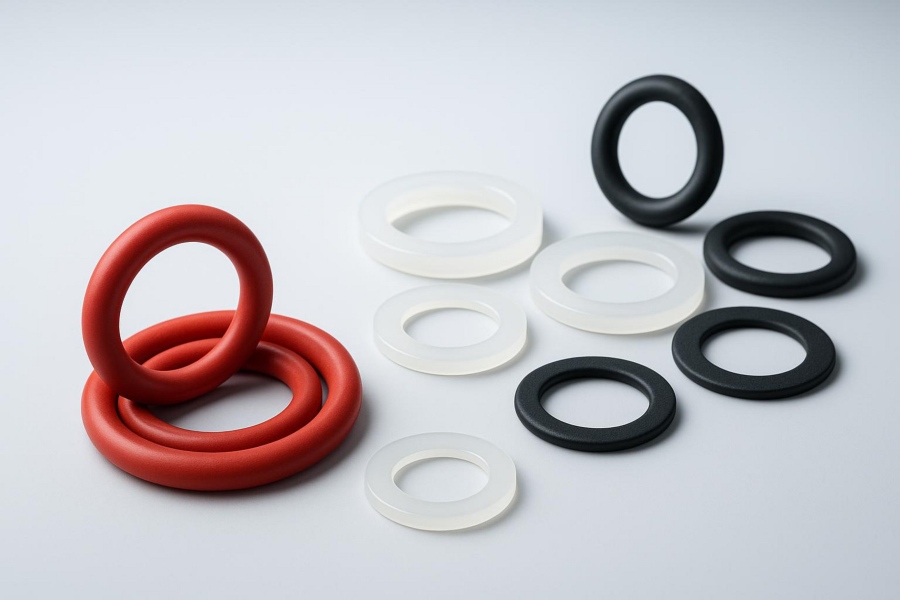
Kvalitní těsnění je na pohled malá součást montážního celku, ale ve skutečnosti ovlivňuje spolehlivost drahých strojů, těsnost rozvodů i bezpečnost hotových výrobků. Pokud potřebujete řešení pro náročný průmysl, profesionální silikonová těsnění od výrobce EDER ukazují, jak spojení přesného návrhu a ověřené směsi snižuje riziko nečekaných odstávek nebo ztráty těsnicí funkce v náročném provozu.
Jak výrobce silikonových těsnění ovlivňuje stálou kvalitu výrobků
Výrobce těsnění není jen firma, která zpracuje kaučukovou směs. Je také technologickým partnerem, který přímo ovlivňuje funkci vašeho zařízení. Silikonový kaučuk (VMQ, LSR) je syntetický elastomer s řetězcem z atomů křemíku a kyslíku, ke kterému jsou připojeny organické skupiny. Jeho zpracování vyžaduje přesné dodržování receptury, doby míchání a průběhu vulkanizace. Platí to pro lisování za tepla, vytlačování i vstřikování tekutého silikonu (LSR). Pokud výrobce připouští odchylky teploty nebo tlaku, mohou se ve výrobcích objevit skryté problémy s pružností a rozměrovou stálostí.
Odpovědný dodavatel vadám předchází. Nespoléhá jen na vyřazení vadných kusů na konci linky, ale sleduje důležité parametry během výroby. Kontroluje stejnoměrnost směsi, přesné dávkování složek i správný průběh síťování. Díky tomu má těsnění ze série o sto kusech stejné mechanické a fyzikální vlastnosti jako těsnění z milionové zakázky.
Vliv kvality těsnění na bezpečnost, životnost a reklamace
Netěsnost způsobená špatným těsněním může mít v průmyslu vážné následky. V chemickém nebo plynárenském provozu může únik média ohrozit zdraví pracovníků nebo způsobit požár. V potravinářství a farmacii může stárnoucí elastomer znečistit čistou šarži výrobku. To může vést k vysokým finančním ztrátám, likvidaci celé produkce a poškození pověsti značky. Těsnění, které kvůli nesprávnému zesíťování předčasně ztvrdne nebo ztratí pružnost, může změnit bezpečné zařízení v závažný zdroj rizika.
Selhání elastomeru patří z hlediska životnosti a nákladů k častým příčinám neplánovaných oprav a záručních reklamací. Cena samotného těsnění bývá často jen malou částí hodnoty celého stroje. Výměna v terénu, demontáž zařízení a odstávka výrobní linky však mohou stát velmi mnoho. Spolupráce s výrobcem, který dokáže dlouhodobě držet vlastnosti materiálu, je proto účinnou ochranou před reklamacemi a spory o záruku.
Jaké vlastnosti silikonového materiálu ověřit před objednávkou
Při zadávání výroby nestačí do poptávky napsat pouze „silikon“. Silikonové kaučuky tvoří širokou skupinu materiálů. Liší se podle typu polymeru, použitých plniv i způsobu vulkanizace, například podle toho, zda se používá peroxidový systém nebo platinový katalyzátor. Technický list směsi je třeba porovnat se skutečnými podmínkami, ve kterých bude těsnění pracovat.
Při hodnocení materiálu se nezaměřujte jen na tvrdost. Zjistěte také, jak se elastomer chová při dlouhodobém zatížení, při kontaktu s provozními látkami a při nejnižších i nejvyšších teplotách. Spolehlivý výrobce vám předloží zkušební protokoly s hodnotami pro konkrétní nabízenou šarži.
Odolnost vůči teplotám, stárnutí, UV záření a ozónu
Jednou z hlavních výhod kvalitního silikonu je práce v širokém rozsahu teplot, obvykle od -50 °C do +230 °C. Se speciálními stabilizátory může krátkodobě zvládnout až +300 °C. Na rozdíl od běžných pryží si silikon zachovává pružnost a schopnost vracet se do původního tvaru i při silném mrazu, kdy jiné elastomery křehnou a praskají. Při vysokých teplotách se také nerozpadá tak rychle a neztrácí těsnicí sílu. To je důležité například u motorů, pečicích zařízení a průmyslových výměníků.
Silikonový elastomer dobře odolává také působení prostředí. Snáší UV záření, oxidaci i ozón, takže při venkovním použití méně podléhá tvorbě povrchových trhlin a změnám povrchu. Výrobce by měl umět doložit výsledky zrychlených zkoušek stárnutí. Ty mají potvrdit, že těsnění zůstane pružné i po letech působení slunce a počasí.
Kompatibilita s kapalinami, plyny, chemikáliemi a potravinami
Před objednávkou přesně určete, s jakými médii se těsnění setká. Silikon dobře odolává vodě, horké páře, alkoholům, chladicím kapalinám a mnoha zředěným kyselinám a zásadám. Horší bývá jeho odolnost proti nepolárním rozpouštědlům, koncentrovaným kyselinám, palivům a minerálním olejům. V těchto látkách může příliš nabobtnat a ztratit pevnost. Pro takové použití může být vhodnější fluorosilikon (FVMQ) nebo fluoroelastomer (FKM).
U těsnění pro potraviny a pitnou vodu musí materiál splňovat přísné hygienické požadavky. Nestačí obecné prohlášení, že je zdravotně nezávadný. Vyžádejte si potvrzení, že směs obsahuje pouze látky schválené příslušnými předpisy, například FDA 21 CFR 177.2600 nebo evropskými pravidly pro styk s potravinami. Materiál nesmí do výrobku uvolňovat pach, chuť, toxické látky ani těkavé organické látky (VOC). Musí také odolat čisticím cyklům CIP/SIP.
Tvrdost, pružnost, pevnost v tahu a trvalá deformace
Mechanické vlastnosti silikonu určují, jak se těsnění bude chovat při montáži a stlačení v provozu. Tvrdost se nejčastěji uvádí podle stupnice Shore A, obvykle v rozmezí 20 až 80 ShA. Správná hodnota závisí na dostupné montážní síle a na kvalitě těsněného povrchu. Měkčí směs lépe vyplní malé nerovnosti při nízkém přítlaku. Tvrdší směs zase lépe odolá vytlačení do spáry při vysokém tlaku.
Často přehlíženým parametrem je trvalá deformace v tlaku (compression set). Udává, jakou část původní tloušťky těsnění materiál trvale ztratí po dlouhém stlačení při stanovené teplotě a po určitou dobu. Kvalitní silikon má nízkou trvalou deformaci. Po uvolnění se dobře vrátí do původního tvaru a stále vytváří potřebný tlak na přírubách. Pevnost v tahu a odolnost proti dalšímu trhání určují, jak dobře těsnění zvládne montáž a opakované mechanické zatížení.
Jak správně posoudit konstrukci a přesnost silikonového těsnění
Ani kvalitní silikon sám o sobě nezaručí těsnost, pokud je špatně navržený nebo nepřesně vyrobený. Výrobce musí mít zkušenosti s návrhem a přesnou výrobou nástrojů. Silikon se při vulkanizaci a chladnutí smršťuje, často o 1,5 až 3,5 % podle složení směsi a směru jejího toku. Tuto změnu je nutné započítat už při návrhu a výrobě formy nebo výsekového nástroje.
O konstrukci je vhodné mluvit s technologem výrobce už na začátku projektu. Zkušený dodavatel odhalí slabá místa návrhu, doporučí vhodné zaoblení hran a upozorní na ostré vnitřní rohy, kde mohou začít vznikat trhliny. Navrhne také dělicí rovinu formy tak, aby případné otřepy neležely ve funkční těsnicí ploše.
Shoda s výkresem, rozměry a předepsanými tolerancemi
Výkresová dokumentace musí přesně uvádět rozměry a geometrické tolerance. Silikon je měkký a poddajný elastomer, proto na něj nelze bez úprav použít stejné tolerance jako na kovové obráběné díly. V oboru se používají například normy ISO 3302-1, která rozděluje tolerance lisovaných a vytlačovaných pryžových výrobků do několika tříd přesnosti, a ISO 3601 pro O-kroužky. Třída M1 je určena pro velmi přesné díly, M4 pro běžné použití.
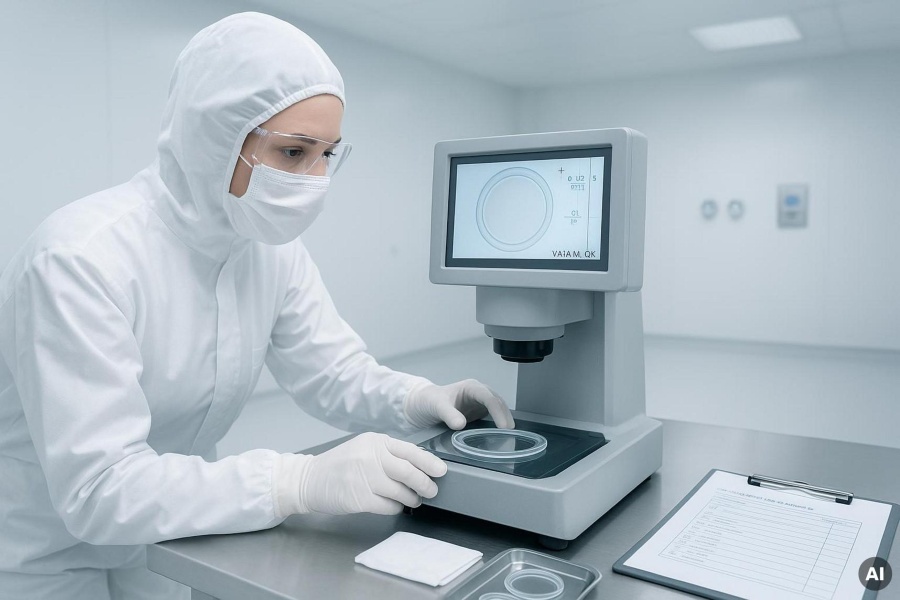
Při přejímce vzorků ověřte, zda má výrobce bezkontaktní měřicí techniku, například optický měřicí projektor, profilometr nebo kamerový systém. Měření pružného silikonu posuvným měřítkem či mikrometrem může být nepřesné, protože tlak měřidla vzorek stlačí. Shoda s výkresem se má ověřovat v klidovém stavu, při stanovené laboratorní teplotě a po dostatečné době odpočinku materiálu po vyjmutí z formy.
Vhodný průřez, tvrdost a komprese pro konkrétní těsnicí plochu
Návrh těsnění musí odpovídat prostoru, do kterého se montuje, tedy drážce nebo těsnicí přírubě. U statických těsnění je důležité správné stlačení. U silikonových profilů a O-kroužků se obvykle pohybuje mezi 15 a 25 % původní výšky průřezu. Příliš malé stlačení může při poklesu tlaku způsobit netěsnost. Příliš velké stlačení, nad 30 %, vytváří vysoké vnitřní napětí, urychluje ztrátu pružnosti a zvyšuje riziko přeříznutí nebo popraskání.
Důležité je také správné zaplnění drážky. Elastomer se chová podobně jako velmi viskózní kapalina, která mění tvar, ale téměř nemění objem. Drážka proto musí mít dost místa pro tepelnou roztažnost silikonu, která je mnohem větší než u kovů, a pro jeho deformaci do stran. Při provozu by zaplnění drážky nemělo přesáhnout 85 až 90 % jejího objemu. Správná kombinace průřezu, tvrdosti v ShA a drsnosti dosedacích ploch vede k těsnému spoji bez nadměrné montážní síly.
Prototyp, schválení prvního kusu a opakovatelnost sériové výroby
Před zahájením velké série je třeba vyrobit vzorky a schválit první kus. Používá se například First Article Inspection (FAI) nebo v automobilovém průmyslu proces PPAP. Spolehlivý výrobce nabídne prototypy z jednodutinové zkušební formy, vyřezané vodním paprskem nebo řezacím plotrem. Na těchto vzorcích lze ověřit montáž a chování dílu v sestavě ještě před nákupem drahé vícedutinové formy.
Protokol o schválení prvního kusu má obsahovat úplnou zprávu o rozměrech, naměřené hodnoty všech kót z výkresu, materiálový atest a hodnocení vzhledu. Opravdová úroveň výrobce se ale ukáže až při převodu prototypu do série. Vyžádejte si statistické údaje o způsobilosti procesu u důležitých rozměrů. Díky nim zjistíte, zda bude tisící kus stejně přesný jako první schválený vzorek.
Jak konstrukce na míru snižuje riziko netěsností a předčasného opotřebení
Univerzální katalogové těsnění bývá kompromisem a nemusí přesně vyhovovat vaší aplikaci. Výrobce se zkušenostmi se zakázkovým návrhem může vytvořit díl podle tolerancí skříně, způsobu montáže i rozložení upínacích šroubů. Těsnění na míru může mít upevňovací prvky, středicí výstupky nebo proměnlivý profil. To urychlí montáž a sníží riziko, že obsluha díl při sestavování skřípne.
Správně navržený těsnicí břit rozloží tlak rovnoměrně po celém obvodu, a to i při malých nerovnostech nebo prohnutí tenké příruby. Zabrání se tak místům s příliš vysokým zatížením, kde by materiál rychle stárnul, i místům s malým přítlakem. Zakázkové řešení může prodloužit servisní interval a zvýšit spolehlivost celého zařízení.
Jak poznat výrobce s řízeným výrobním procesem
Řízená výroba je základem stejné kvality. U silikonových elastomerů vzniká mnoho vad během míchání, odvzdušňování, plnění formy a vulkanizace, nikoli až při balení. Pokud výrobce nemá popsaná a změřená kritická místa procesu (Critical Process Parameters - CPP), může docházet ke vzniku vnitřních bublin, nedolitků, nestejné tvrdosti nebo příliš velkých otřepů.
Vyspělého dodavatele poznáte podle plánu kontroly a řízení (Control Plan), analýzy možných vad FMEA a statistického řízení procesu (SPC). Takový výrobce umí doložit, jak nastavení lisu a teplotní průběh pece ovlivňují výsledné vlastnosti těsnění.
Systém řízení kvality podle ISO 9001 a další relevantní normy
Certifikace ISO 9001 je základ, který by měl seriózní výrobce splňovat. Samotný certifikát vystavený na recepci ale nic negarantuje. Důležité je, zda se pravidla skutečně používají ve výrobě. Ověřte, zda má dodavatel pracovní postupy, popsané uvolnění výroby, systém pro neshodné výrobky a funkční proces nápravných a preventivních opatření, například CAPA nebo zprávy 8D.
Pro automobilový průmysl je běžná přísnější norma IATF 16949. Zaměřuje se na předcházení vadám, omezení odchylek a snížení plýtvání v dodavatelském řetězci. Pro zdravotnictví hledejte ISO 13485. Tato norma se věnuje řízení rizik, čistotě prostředí a ověřování procesů po celou dobu životnosti výrobku. Oborové certifikace jsou dobrým signálem, že výrobce pracuje podle pevných pravidel.
Kontrola vstupních surovin a schválení dodavatelů
Dobré silikonové těsnění nelze vyrobit z nekvalitní suroviny. Zkušený zpracovatel nakupuje základní polymery a přísady od ověřených chemických výrobců a má pravidla pro jejich schvalování. Každá dodávka kaučuku nebo tekutého silikonu má být doprovázena certifikátem analýzy (CoA), který uvádí důležité vlastnosti dané šarže.
Důsledný výrobce se nespoléhá pouze na doklad od svého dodavatele. Při vstupní kontrole namátkově ověřuje reologické a fyzikální vlastnosti, například vulkanizační křivku na reometru (MDR), hustotu a viskozitu. Případné rozdíly v chování směsi tak odhalí ještě před uvolněním materiálu do výroby. Tím se snižuje riziko znehodnocení celé série. Podobný přístup ke kontrole kvality uplatňují i specialisté na technické pásy a materiály, jako je Eder Belts.
Výroba, vulkanizace a kontrola parametrů v každé fázi
Vulkanizace je chemická reakce, při které se lineární řetězce silikonu propojí do trojrozměrné pružné sítě. Výroba musí průběžně sledovat tři hlavní parametry: teplotu formy, vstřikovací nebo lisovací tlak a délku vulkanizačního cyklu. I několik stupňů rozdílu v dutině formy může způsobit nedostatečné vytvrzení, vysokou trvalou deformaci a lepkavý povrch. Opačný problém může vést k přepálení materiálu u okrajů.
U těsnění s vysokým zatížením a u použití citlivých na těkavé látky je důležitá také následná vulkanizace (post-cure). Probíhá několik hodin v pecích s nuceným oběhem vzduchu při teplotě kolem 200 °C. Odpaří se při ní zbytkové nízkomolekulární siloxany a zbytky katalyzátorů a dokončí se síťování. Tím se zlepší compression set a ustálí mechanické vlastnosti. Výrobce musí ověřit rovnoměrnost teploty v peci a doložit ji záznamy z dataloggerů.
Stabilní výrobní zařízení, kalibrace měřidel a pravidelná údržba
Stav výrobních strojů přímo ovlivňuje stejnost produkce. Moderní lisy s řízeným vstřikováním a uzavřenou regulací tlaku plní dutiny opakovaně stejně a omezují vznik vzduchových kapes. Důležitý je také stav forem: čistota dělicích rovin, průchodnost odvzdušňovacích kanálků a nepoškozené hrany dutin. Výrobce má mít plán preventivní údržby podle počtu zdvihů. Ten by měl zahrnovat čištění, například ultrazvukem nebo suchým ledem, a kontrolu opotřebení.
Stejně důležitá je kontrola měřidel. Tvrdoměry, posuvná měřítka, optické souřadnicové stroje i teplotní snímače v lisech musí být pravidelně kalibrovány s návazností na národní etalony. Požadujte doklady o analýze měřicích systémů (MSA / Gage R&R). Ta má potvrdit, že chyba samotného měření nezabírá nepřijatelnou část tolerance výrobku.
Jaké zkoušky a dokumentaci požadovat pro ověření kvality
Důvěra je užitečná, ale v průmyslu musí být podložena údaji a doklady. Stálou kvalitu nelze založit jen na ujištění obchodníka. Každá dodávka silikonových těsnění by měla mít kontrolní dokumenty a protokoly, které potvrzují shodu s dohodnutou technickou specifikací.
Rozsah zkoušek a certifikátů si stanovte už v kupní smlouvě nebo v technických dodacích podmínkách (TDP). Předejdete tak sporům o to, které testy jsou součástí běžné dodávky a za které se platí zvlášť, například při měření v externí laboratoři.
Kontrola rozměrů, tolerancí, tvrdosti a vzhledu
Základní přejímka ověřuje tvar, rozměry, tvrdost a vzhled. Kritické rozměry, jako je tloušťka stěny, průměr nebo výška profilu, se obvykle kontrolují statisticky podle plánu odběru vzorků, například podle ISO 2859-1 / AQL. U bezpečnostně citlivých dílů může výrobce použít stoprocentní kontrolu na automatické optické lince. Kamery při ní rychle vyřadí kusy s rozměrovou odchylkou.
Vizuální kontrola hodnotí povrch podle norem, například ISO 3601-3 pro O-kroužky, nebo podle schválených vzorků. Kontroluje se výskyt otřepů v dělicí rovině, nedolitků, cizích částic, povrchových bublin, trhlin a závalů. Tvrdost se měří tvrdoměrem Shore A nebo IRHD podle příslušných norem, například ISO 48-4. Naměřená hodnota musí být v dohodnutém rozmezí, často ±5 ShA.
Zkoušky těsnosti, tlaku, teplotní odolnosti a stárnutí
U těsnění, která mají přímý vliv na funkci zařízení, je vhodné požadovat zkoušky napodobující skutečný provoz. Těsnost a tlaková odolnost se mohou ověřovat heliovým detektorem, stlačeným vzduchem pod vodou nebo v hydraulickém přípravku při stanoveném tlaku. Testy ukážou, zda těsnění nepropouští médium po obvodu ani skrze drobné póry v elastomeru.
Zkoušky tepelné odolnosti a stárnutí probíhají v horkovzdušných komorách po stanovenou dobu, například 70 hodin při 200 °C. Poté se měří změny tvrdosti, pevnosti v tahu a tažnosti. Důležitá je také zkouška trvalé deformace v tlaku podle ISO 815-1. Vzorek se stlačí na 75 % původní výšky, vystaví se zvýšené teplotě a po ochlazení a uvolnění se změří návrat do původního tvaru. Čím nižší je hodnota trvalé deformace, tím lépe si těsnění zachová pružnost.
Certifikát materiálu, protokol o zkoušce a prohlášení o shodě
Ke každé dodávce by měl výrobce přiložit kontrolní certifikát podle EN 10204. Často se používá typ 3.1. V něm nezávislý pracovník kontroly potvrzuje, že výrobky splňují požadavky objednávky, a uvádí výsledky zkoušek dané šarže, například tvrdost, hustotu, rozměry a tahové vlastnosti.
Další doklady může tvořit Prohlášení o shodě (Declaration of Conformity). To potvrzuje soulad s evropskými předpisy, například REACH a RoHS, které se týkají nebezpečných látek a těžkých kovů, nebo s pravidly pro potraviny a pitnou vodu. U vývozu do některých zemí může být nutné také doložit původ surovin a nepřítomnost látek škodlivých pro životní prostředí.
Zpětná dohledatelnost šarže od suroviny po expedici
Úplná sledovatelnost je dnes běžným požadavkem na řízení kvality. Výrobce musí být podle čísla dodávky nebo QR kódu na obalu schopen během několika minut dohledat celý původ konkrétního těsnění. Musí zjistit, z jaké šarže suroviny bylo vyrobeno, v jakém zařízení byla směs připravena, na kterém lise se díl vyráběl a v jaké dutině formy byl vulkanizován.
Evidence má obsahovat také údaje o procesu: teplotní záznamy z vulkanizace a temperovací pece, jméno obsluhy, výsledky mezioperační kontroly a stav kalibrace použitých měřidel. Při reklamaci pak lze přesně určit, kterých výrobků se problém týká. Stáhne se jen dotčená šarže, nikoli celá roční produkce vašich zařízení.
Které zkušenosti a certifikace jsou důležité podle použití
Každé odvětví má na silikonová těsnění jiné požadavky. Ty ovlivňují potřebné certifikace, čistotu výroby i vybavení dodavatele. Výrobce, který dobře zvládá těsnění pro okenní profily, nemusí mít zkušenosti ani výrobní podmínky pro těsnění v infuzních systémech nebo ve vysokonapěťových rozvaděčích elektromobilů.
Při výběru dodavatele si proto ověřte jeho reference a zkušenosti s podobnými projekty. Znalost pravidel daného oboru může zkrátit vývoj a předejít problémům při schvalování vašeho hotového výrobku u autorizovaných zkušeben.
Potravinářství a výroba nápojů: požadavky na zdravotní nezávadnost
V potravinářství a výrobě nápojů je nejdůležitější hygienická bezpečnost a nulové nebo velmi nízké uvolňování chemických látek do potravin. Silikon se používá díky své stálosti a tomu, že neobsahuje běžná změkčovadla. Celosvětově známým požadavkem je FDA 21 CFR 177.2600 pro pryžové výrobky určené k opakovanému styku s potravinami. Norma stanovuje limity pro látky, které se mohou uvolnit do vody i tukových prostředí.
V Evropě je třeba sledovat více předpisů. Nařízení ES 1935/2004 požaduje, aby materiály neuvolňovaly do potravin látky v množství ohrožujícím zdraví. Výroba se musí řídit správnou výrobní praxí podle ES 2023/2006. Specifické pravidlo pro plasty EU 10/2011 se na silikony nevztahuje, proto se v jednotlivých zemích používají také doporučení německého institutu BfR, například část XV. pro silikony, nebo francouzská pravidla. Důležité jsou i hygienické standardy 3-A Sanitary Standards a EHEDG. Ty se věnují snadnému čištění konstrukce a odolnosti těsnění proti mytí CIP/SIP kyselinami a horkou louhovou párou.
Farmacie a zdravotnictví: čistota, dokumentace a validace
Výroba těsnění pro farmaceutická zařízení, bioreaktory a zdravotnické prostředky patří mezi nejnáročnější oblasti. Používají se velmi čisté tekuté silikony (LSR), které se vytvrzují platinovým katalyzátorem a neobsahují zbytky peroxidů. Důležitým dokladem je USP Class VI (United States Pharmacopeia). Tato zkouška hodnotí celkovou toxicitu, reakci kůže a vhodnost materiálu pro kontakt s živými buňkami. Doplňuje ji ISO 10993 pro posouzení biologické bezpečnosti zdravotnických prostředků.
Výrobce musí mít čisté prostory s řízenou filtrací vzduchu podle ISO 14644, obvykle ve třídě čistoty 7 nebo 8. Tím se omezuje prach a biologické znečištění (bioburden). Potřebná je také dokumentace k ověření instalace, provozu a procesu (IQ/OQ/PQ) a systém řízení kvality podle ISO 13485. Ten vyžaduje přísné schvalování změn. Dodavatel například nesmí bez předchozího písemného souhlasu zákazníka změnit surovinu ani výrobní postup.
Automobilový a strojírenský průmysl: tlak, vibrace a dlouhodobá životnost
V automobilech a těžkých strojích působí na silikonová těsnění kombinace vibrací, dynamického zatížení, tlakových rázů a změn teplot. Používají se například v krytech motorů, sacích soustavách, turbodmychadlech, kabelových průchodkách a chladicích systémech trakčních baterií elektromobilů. Dodavatel musí znát pravidla automobilového průmyslu a být certifikován podle IATF 16949.
Odběratelé z těchto oborů často požadují schválení dílu pro sériovou výrobu podle PPAP až do úrovně 3. To zahrnuje procesní FMEA, schválený plán kontroly, studie způsobilosti procesu, například Cpk > 1,67 u důležitých parametrů, a výsledky zkoušek spolehlivosti z nezávislé akreditované laboratoře. Těsnění musí dlouhodobě odolávat ztrátě napětí při nepřetržitém provozu a splňovat požadavky na hořlavost podle norem, jako je UL 94, například třídy V-0 nebo HB.
Energetika a chemický průmysl: vysoké teploty a agresivní média
V energetice, jaderných provozech a chemickém průmyslu mohou silikonová těsnění pracovat při vysokém tlaku páry, radiaci, působení silných oxidantů a vysokých teplotách. U rozvaděčů a venkovních transformátorů je potřebná vysoká elektrická pevnost, odolnost proti plazivým proudům a dlouhodobá těsnost vůči izolačním olejům.
Výrobce pro tento obor musí umět doložit odolnost proti výbuchu podle požadavků ATEX nebo IECEx. Těsnění v takovém zařízení odděluje části, kde může vzniknout jiskra, od výbušné atmosféry plynů nebo prachu. Nutné je také ověřit odolnost vůči konkrétním chemikáliím a rychlé dekompresi plynu (RGD - Rapid Gas Decompression). Tím se předchází roztržení těsnění kvůli plynu, který se po rychlém poklesu tlaku rozpíná uvnitř materiálu.
Elektronika: izolační vlastnosti a ochrana před vlhkostí
V elektronice, telekomunikacích a optoelektronice chrání silikonová těsnění plošné spoje a senzory před vlhkostí, prachem a vodou. Požadovaný stupeň krytí může být například IP67, IP68 nebo IP69K. Silikon má stabilní elektrické vlastnosti a vysoký vnitřní elektrický odpor, který se příliš nemění ani při změnách vlhkosti.
Častým požadavkem je také ochrana před elektromagnetickým rušením (EMI/RFI). Výrobce musí umět do silikonového kaučuku přidat velmi malé vodivé částice, například stříbřený hliník, nikl nebo grafit. Těsnění pak chrání před vodou a současně vede elektrický proud potřebný pro odstínění nežádoucích frekvencí. V optoelektronice se sleduje také malé odplyňování (low outgassing), aby nízkomolekulární siloxany nezakryly optické čočky a skla senzorů.
Jak porovnat nabídky výrobců silikonových těsnění
Při porovnávání nabídek je snadné seřadit výrobce jen podle ceny za kus. Takový postup ale často vede k vyšším výdajům. Jednotková cena neukazuje náklady na zmetky při montáži, riziko přerušení dodávek ani výdaje na záruční opravy v terénu.
Nabídky porovnávejte podle celkových nákladů na vlastnictví (Total Cost of Ownership). Použijte technickou tabulku, ve které budou vedle ceny také kvalita suroviny, způsobilost procesu, technická podpora a schopnost výrobce reagovat na mimořádné situace.
Technická specifikace místo neurčitého označení „silikonové těsnění“
Prvním varováním je neurčitý popis materiálu. Pokud cenová nabídka uvádí pouze „silikonové těsnění, červené, 60 ShA“, není zřejmé, jaký standard skutečně kupujete. Solidní výrobce uvede přesné označení směsi, jejího výrobce, způsob vulkanizace, tedy peroxid nebo platina, hustotu, pevnost v tahu, tažnost a trvalou deformaci v tlaku.
Požadujte také odkaz na technický list (TDS), bezpečnostní list (SDS) a uvedení norem pro rozměrové tolerance, například ISO 3302-1, třída M2. Pokud jeden dodavatel nabízí levnou univerzální směs a druhý směs s tepelnými stabilizátory a potravinářským atestem, nejde o srovnatelné výrobky. Liší se nejen cenou, ale také použitím a očekávanou životností.
Schopnost zajistit stejnou kvalitu při opakovaných dodávkách
Deset kvalitních prototypů dokáže vyrobit téměř každá lisovna. Skutečnou zkouškou je dodávat stejný díl ve statisícových sériích po několik let bez rozměrových a materiálových odchylek. Nabídka by proto měla jasně popsat, jak výrobce udrží stejnou kvalitu při dalších dodávkách.
Zeptejte se na hodnoty způsobilosti procesu Cp a Cpk u důležitých rozměrů. Cpk vyšší než 1,33, v automobilovém průmyslu obvykle 1,67, ukazuje, že proces je stabilní a správně nastavený. Pravděpodobnost neshodných kusů se pak pohybuje v řádu jednotek na milion výrobků (PPM). Zjistěte také životnost forem. Ověřte, zda cena zahrnuje jejich údržbu a opravy, nebo zda budete po určitém počtu zdvihů platit nový nástroj.
Komunikace, technická podpora a řešení reklamací
Úroveň podpory často odlišuje běžného dodavatele od dlouhodobého partnera. Má výrobce vlastní aplikační techniky, kteří posoudí váš návrh, spočítají potřebné stlačení nebo provedou simulaci chování elastomeru v drážce pomocí FEA? Rychlost a věcná úroveň odpovědí už během poptávky často ukáže, jak bude vypadat spolupráce při potížích v sériové výrobě.
Prověřte také postup pro reklamace. Profesionální výrobce nereaguje odmítavě, ale rychle spustí nápravný proces podle metodiky 8D. Ten může zahrnovat oddělení podezřelých kusů a ochranu vaší linky do 24 hodin, hledání hlavní příčiny pomocí metod 5-Why a Ishikawa během několika dnů a zavedení opatření, která zabrání opakování stejné vady.
Celkové náklady včetně zmetkovitosti, odstávek a servisu
Při konečném porovnání vytvořte model všech nákladů. Levnější těsnění s širšími tolerancemi může prodloužit montáž, protože pracovníci budou díl déle usazovat do drážky. Může také způsobit, že 2 % sestav neprojdou tlakovou zkouškou. Přepracování, rozebrání sestavy a ztracený čas pak mohou stát mnohonásobně více než úspora několika haléřů na kusu.
Zohledněte také dodací lhůty, minimální objednací množství (MOQ) a ochotu dodavatele držet zásobu v konsignačním skladu. Dodavatel, který pružně reaguje na změny vaší výroby a umí ověřené díly posílat v režimu Just-in-Time, snižuje množství peněz uložených ve skladu. Zároveň omezuje riziko zastavení montážní linky kvůli výpadku subdodávek.
Při výběru dodavatele silikonových součástí mají stále větší roli digitální nástroje a sběr provozních dat. Pokročilí výrobci dnes do lisů a vulkanizačních zařízení přidávají chytré snímače. Ty sledují tlak v dutině formy i elektrické vlastnosti vytvrzovaného silikonu během výroby. Pomocí algoritmů strojového učení lze odhalit drobné odchylky v síťování polymeru ještě před otevřením formy. Kontrola se tak neposouvá jen k hledání vad po výrobě, ale také k jejich včasnému předcházení. Pro náročné aplikace to přináší vysokou míru jistoty, že si materiál zachová stejné vlastnosti i v budoucnu.
i Komerční sdělení